Χύτευση έναντι χύτευσης υπό πίεση: Ποια διαδικασία κατασκευής αποδίδει πιο ανθεκτικά εξαρτήματα;
1. Παραδοσιακή χύτευση (Άμμος & Βαρύτητα): Μηχανική ωμή αντοχή
Γενικές μέθοδοι χύτευσης—κυρίως χύτευση με άμμο και βαρύτητα Μόνιμη χύτευση καλουπιών—βασίζονται σε λιωμένο μέταλλο που ρέει σε μια κοιλότητα υπό το δικό του βάρος. Αυτό το περιβάλλον χαμηλής πίεσης δημιουργεί ένα πολύ συγκεκριμένο μεταλλουργικό αποτέλεσμα.
-
Αργότερη στερεοποίηση: Επειδή τα καλούπια άμμου λειτουργούν ως θερμικοί μονωτές, το τηγμένο μέταλλο ψύχεται αργά. Αυτό αποδίδει μια σχετικά ομοιόμορφη εσωτερική δομή κόκκων χωρίς τις ακραίες διαβαθμίσεις πυκνότητας που συναντώνται στο HPDC.
-
Δυναμικό μηδενικού πορώδους: Δεδομένου ότι το μέταλλο δεν εγχέεται βίαια, ο αέρας έχει άφθονο χρόνο να διαφύγει μέσω των ανυψωτικών σωλήνων και των πόρων της άμμου. Το αποτέλεσμα είναι μια εξαιρετικά πυκνή εσωτερική δομή απαλλαγμένη από παγιδευμένο αέριο.
-
Θερμική επεξεργασία:Επειδή δεν υπάρχουν παγιδευμένες τσέπες αερίου, οι παραδοσιακές Χύτευση αλουμινίουμπορούν εύκολα να υποστούν επιθετική δράσηΤ6 Κατεργασία με θερμοκρασίαμικρό (θερμική επεξεργασία διαλύματος και τεχνητή γήρανση). Αυτό πολλαπλασιάζει δραστικά την τελική αντοχή σε εφελκυσμό και το όριο διαρροής του εξαρτήματος.
Η ετυμηγορία για την ανθεκτικότητα: Για βιομηχανικές εφαρμογές βαρέως τύπου — όπως ογκώδη μπλοκ κινητήρων, σασί τρακτέρ και υδραυλικές πολλαπλές σωληνώσεις υψηλής πίεσης — η παραδοσιακή χύτευση προσφέρει απαράμιλλη ογκομετρική ανθεκτικότητα και αντοχή στην κόπωση.
2. Χύτευση υψηλής πίεσης: Το "φαινόμενο του δέρματος" και η αποδοτικότητα βάρους
Υψηλή πίεση Το Καστη ανάδευση ωθεί το λιωμένο μέταλλο σε ένα σκληρυμένο χαλύβδινο εργαλείο H13 με τεράστιες ταχύτητες, εφαρμόζοντας πιέσεις εντατικοποίησης που συχνά υπερβαίνουν700 barΑυτή η βίαιη, ταχεία διαδικασία αλλάζει ριζικά τις φυσικές ιδιότητες του μετάλλου.
-
Το πυκνό εξωτερικό δέρμα: Το τηγμένο κράμα παγώνει σχεδόν αμέσως μόλις χτυπήσει το υδρόψυκτο χαλύβδινο καλούπι. Αυτός ο ακραίος ρυθμός ψύξης δημιουργεί ένα λεπτόκοκκο, εξαιρετικά πυκνό εξωτερικό "δέρμα" (συνήθως 0,5 mm έως 0,8 mm πάχος) που είναι σημαντικά σκληρότερο και ισχυρότερο από το υλικό του πυρήνα.
-
Η Ποινή Πορώδους: Η ταχύτητα του HPDC παγιδεύει εγγενώς μικροσκοπικές θήκες αέρα και ατμοποιημένων λιπαντικών μέσα στον πυρήνα του εξαρτήματος. Εάν επιχειρήσετε να εκτελέσετε μια τυπική θερμική επεξεργασία T6 σε ένα συμβατικό χυτό εξάρτημα, αυτές οι εσωτερικές θήκες αερίου θα διασταλούν, προκαλώντας φουσκάλες στην επιφάνεια και απώλεια δομικής ακεραιότητας του εξαρτήματος.
-
Κυριαρχία Δύναμης προς Βάρος: Το HPDC επιτρέπει στους μηχανικούς να σχεδιάζουν τοίχους τόσο λεπτούς όσο 1,5 χιλ. ενώ χρησιμοποιεί στρατηγικές νευρώσεις. Το προκύπτον εξάρτημα είναι απίστευτα άκαμπτο για τη μάζα του.
Η ετυμηγορία για την ανθεκτικότητα: Η χύτευση υπό πίεση δεν προορίζεται για την αντικατάσταση βαρέων σιδερένιων αγκυρίων. Υπερέχει στην παροχή εξαιρετικά ανθεκτικής και ελαφριάς δομικής ακεραιότητας. Είναι η οριστική επιλογή για περιβλήματα συστημάτων μετάδοσης κίνησης αυτοκινήτων, ηλεκτρονικά περιβλήματα και φορητά ηλεκτρικά εργαλεία όπου η υπερβολική μάζα αποτελεί μειονέκτημα.
3. Άμεση Μηχανική Σύγκριση
Για να απλοποιήσετε την επιλογή υλικού, αξιολογήστε το εξάρτημά σας με βάση αυτές τις δομικές παραμέτρους:
| Μηχανική Μετρική | Παραδοσιακή Χύτευση (Άμμος/Βαρύτητα) | Χύτευση υψηλής πίεσης (HPDC) |
| Μέγιστο πάχος τοίχου | Απεριόριστο (Ιδανικό για ογκώδη εξαρτήματα) | Περιορισμένη (Καλύτερη κατά προτίμηση κάτω από 5,0 χιλιοστά) |
| Αντοχή σε κρούσεις | Εξαιρετικό (Υψηλή απορρόφηση μάζας) | Μέτριο (Βασίζεται στο σχεδιασμό με νευρώσεις) |
| Θερμική επεξεργασία | Ναι (έτοιμο για T6) | Όχι (Εκτός αν χρησιμοποιείτε HPDC κενού) |
| Σκληρότητα επιφάνειας | Ομοιόμορφη σε όλη την έκταση | Ψηλά στο εξωτερικό δέρμα |
| Αντοχή προς βάρος | Χαμηλός | Εξαιρετικός |
4. Ευθυγράμμιση της Διαδικασίας με την Πραγματικότητα Παραγωγής
Η επιλογή της πιο ανθεκτικής διαδικασίας είναι μόνο η μισή εξίσωση. Η εκτέλεσή της με ελάχιστα απορρίμματα και ακριβείς διαστατικές ανοχές απαιτεί βαθιά ολοκλήρωση της κατασκευής.
Αντί να αντιμετωπίζουμε αυτές τις διαδικασίες ως μεμονωμένες επιλογές, τις βλέπουμε μέσα από ένα ολοκληρωμένο πρίσμα Σχεδιασμού για Κατασκευασιμότητα (DFM). Με μια παραγωγική βάση που εκτείνεται σε 5 ξεχωριστές εργοστασιακές περιοχές στο Δέλτα του ποταμού Περλ (Σενζέν, Τζονγκσάν, Φοσάν, Χουιζόου και Ντονγκουάν)
Ο τεχνικός μας πυρήνας—μια ομάδα 20 επαγγελματίες μηχανικοί Με μέσο όρο εμπειρίας 5+ ετών και έως 30 ετών σε μεταλλουργικές και εργαλειολογικές εργασίες, παρέχουμε πλήρη υποστήριξη τρισδιάστατου σχεδιασμού. Πριν από την κοπή οποιουδήποτε χάλυβα, προσομοιώνουμε την χωρητικότητα της μηχανής, καθορίζουμε τη βέλτιστη χωρητικότητα του μοντέλου και υπαγορεύουμε τον ακριβή αριθμό μηχανών που απαιτούνται για την ασφαλή κλιμάκωση του έργου σας.
Με την υποστήριξη μιας αφοσιωμένης ομάδας εμπορικών σημάτων για πλήρη διαχείριση του κύκλου ζωής των διαδικασιών και ολοκληρωμένη εξυπηρέτηση μετά την πώληση σε όλα τα μηχανήματα, διασφαλίζουμε ότι τα εξαρτήματά σας δεν είναι μόνο σχεδιασμένα για ανθεκτικότητα, αλλά και κατασκευασμένα για άψογη μαζική παραγωγή.
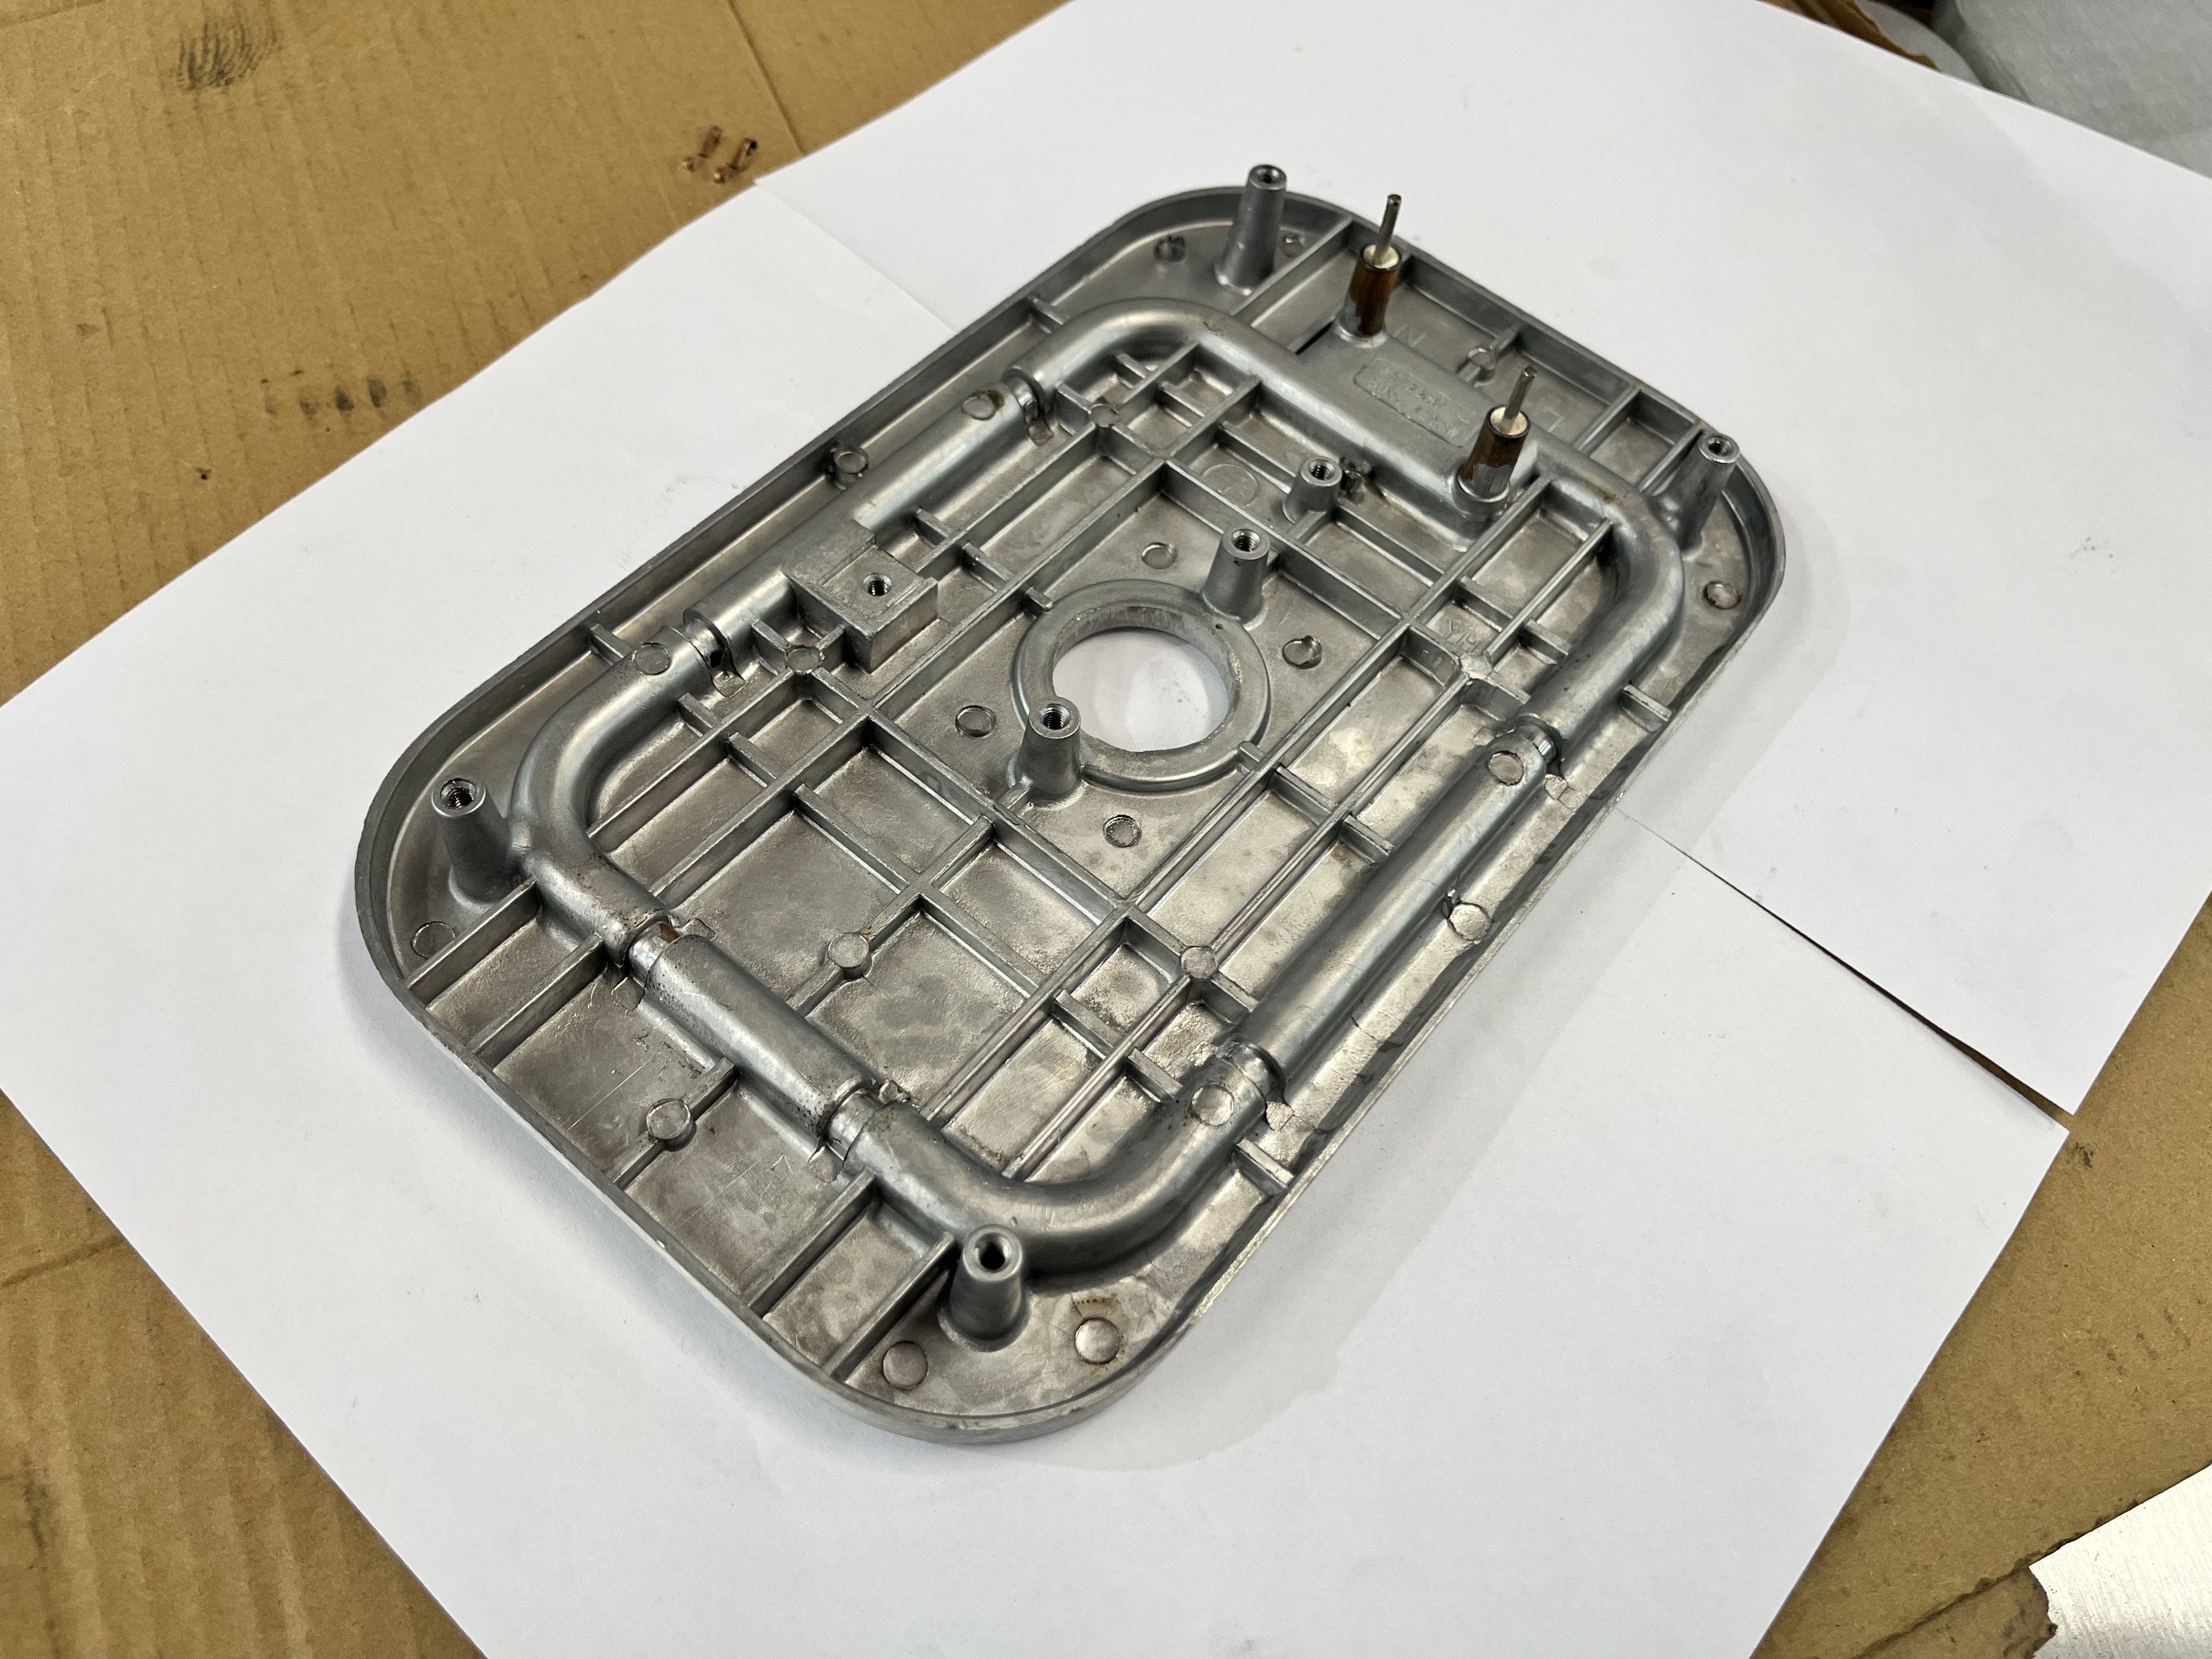
Εδώ είναι το δικό μας Προσαρμοσμένα χυτά εξαρτήματα Δείγμα οθόνης: